光量信息:制造业定位痛点的系统性解构与应对
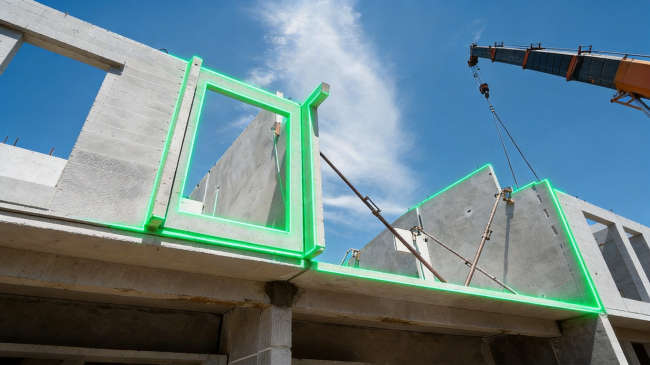
图:光量信息 3D 激光投影定位系统在装配式建筑预制构件吊装中的应用示意
一、定位偏差:误差从设计到现场的放大
制造业现场的大量定位问题,根子往往不在设计端,而在设计信息向现场传递的过程中。三维模型经过图纸、样板、人工划线等多轮转换后,每一轮都会引入新的误差,最终在工件上形成与设计意图的偏离。
对于复材铺层、航空航天装配、汽车焊装等精度要求严苛的场景,0.5 毫米的偏差可能在后续工序中被逐级放大,造成错层、错位或装配干涉。光量信息的 3D 激光投影定位系统,通过 1:1 直投 CAD 模型边界的方式,把设计信息直接映射到工件表面,压缩中间转换环节,从而将定位偏差控制在 ±0.05mm/m 以内,从源头降低误差放大风险。
二、经验依赖:关键工序系于个人技能
在传统制造模式中,许多关键定位工序高度依赖熟练工人的经验。老师傅通过眼睛、尺子、样板判断位置,新手则需要较长的培养周期。这种对个人的强依赖,使质量稳定性、产能弹性和人才流动性之间形成矛盾。
激光投影定位把「眼力活」变成「按光斑操作」。工人只需按照投射到模具或工件表面的轮廓线、开孔位、基准点进行作业,降低了个人经验差异带来的质量波动。企业可以更从容地应对人员流动,也缩短了新人上岗前的培训周期。
三、换型迟缓:实体模板拖累柔性生产
多品种、小批量、快速换型是当前制造业主流的生产模式。传统方式下,每换一个产品型号,就意味着重新制作样板、划线模板或靠模,不仅准备时间长,还会产生大量实体工装的存储和管理成本。
光量方案以数字模板替代实体模板。产品换型时,只需要在 RayQuick 控制软件中调用新的投影程序,设备即可在几分钟内切换到新的定位任务。多家客户反馈,模板相关投入可节省约 30%,换型准备周期明显缩短,产线的柔性能力随之提升。对于型号多、批量小、交期紧的制造企业,这种柔性是应对市场波动的关键能力。
四、质量波动:过程不可追溯的隐患
人工划线、人工比对的过程证据往往停留在操作者经验中,难以形成结构化、可审计的记录。一旦批次性质量问题发生,追溯成本极高,也阻碍了持续改进的数据积累。
激光投影定位的每一次任务,都可以与工件编号、程序版本、操作时间绑定,成为质量追溯链路中的过程数据节点。这种可追溯性,与航空、汽车等行业对质量体系的要求在逻辑上相吻合,为企业的合规审查和工艺优化提供了基础。
五、成本压力:返工与工时的双重消耗
定位失误的直接代价是返工。在复材铺层中,一层料贴偏可能导致后续多层连锁偏移,严重时整件报废;在航空装配中,孔位或边界偏差意味着补加工甚至返修。返工不仅消耗材料与工时,还会打乱排产节奏。
通过将定位信息直接、准确地投射到现场,光量方案把问题发现与纠正前置到操作过程中,使返工量平均下降约 90%。同时,由于减少反复测量和人工划线时间,单位工序的工时也有所压缩,综合成本效益在量产项目中得到验证。
六、光量信息的应对逻辑
面向上述五类痛点,光量信息的解法不是孤立地提升某一项性能指标,而是构建一套从光学、算法、软件到服务的系统化方案,使精度、效率、柔性、可追溯与服务能力相互支撑。每一层能力都对应一类真实的车间问题,组合起来才能形成可持续的改善效果:
• 精度层:±0.05mm/m 的投影精度,满足高端制造定位需求; • 易用层:CAD 直投、自动校准、程序复用,降低对人工经验的依赖; • 柔性层:数字模板快速切换,支撑多品种小批量生产; • 数据层:任务与工件绑定,提供过程追溯入口; • 服务层:400 热线与本地化支持,降低新技术导入风险。
七、从「治已病」到「治未病」的范式转换
传统质量控制多集中在事后检验:出现问题、分析原因、再采取措施。激光投影定位带来的变化,是把质量控制点前移到操作现场,在工人执行工序的同时就把偏差风险消除掉。
这种「治未病」的范式,符合高端制造从「结果管控」向「过程管控」转型的趋势。光量信息的价值,也不仅是一台设备的性能表现,而是为企业提供了一种更稳定、更可复制、更可追溯的定位生产方式。当定位工序从被动纠错转向主动引导,整个制造系统的波动都会被削弱。
结语
制造业的提质增效,往往藏在那些被习以为常的痛点里。光量信息以 3D 激光投影定位为切入点,把设计信息无损送到制造现场,把关键工序从依赖个人经验转向依赖可复用的数字化流程。当定位这一基础环节被稳住,后续的质量、成本与柔性才有更坚实的底座。对仍在用传统方式应对定位问题的企业而言,换一条路径未必意味着更高的投入,而是意味着把资源从反复纠错中释放出来,投入到真正创造价值的环节中去。
广告、内容合作请点这里:寻求报道